水泥窑耐材为什么总在“坏了以后再换”?
从烧成带寿命、停窑检修到全生命周期EPC,重新认识水泥窑耐材管理
在很多水泥生产线上,耐火材料的管理仍然遵循一种非常熟悉的逻辑: 哪里坏了,换哪里;哪里温度高了,查哪里;到了停窑窗口,再决定这一轮要买多少砖。
这种方式能解决眼前的检修任务,却很难回答一个更关键的问题: 为什么同样的部位、看起来相近的材料,在不同运行周期里,寿命却可能完全不同?
因为耐材失效往往不是一个“瞬间事件”。从工况判断、设计选型,到材料供应、筑炉施工、烘炉调试,再到投产后的窑皮、热震、侵蚀和停窑检修,每一个环节都可能在最终寿命上留下痕迹。
耐材失效是一个结果。
原因,可能在几个月以前就已经埋下。
一条水泥窑,为什么很难用“一块好砖”解决所有问题?
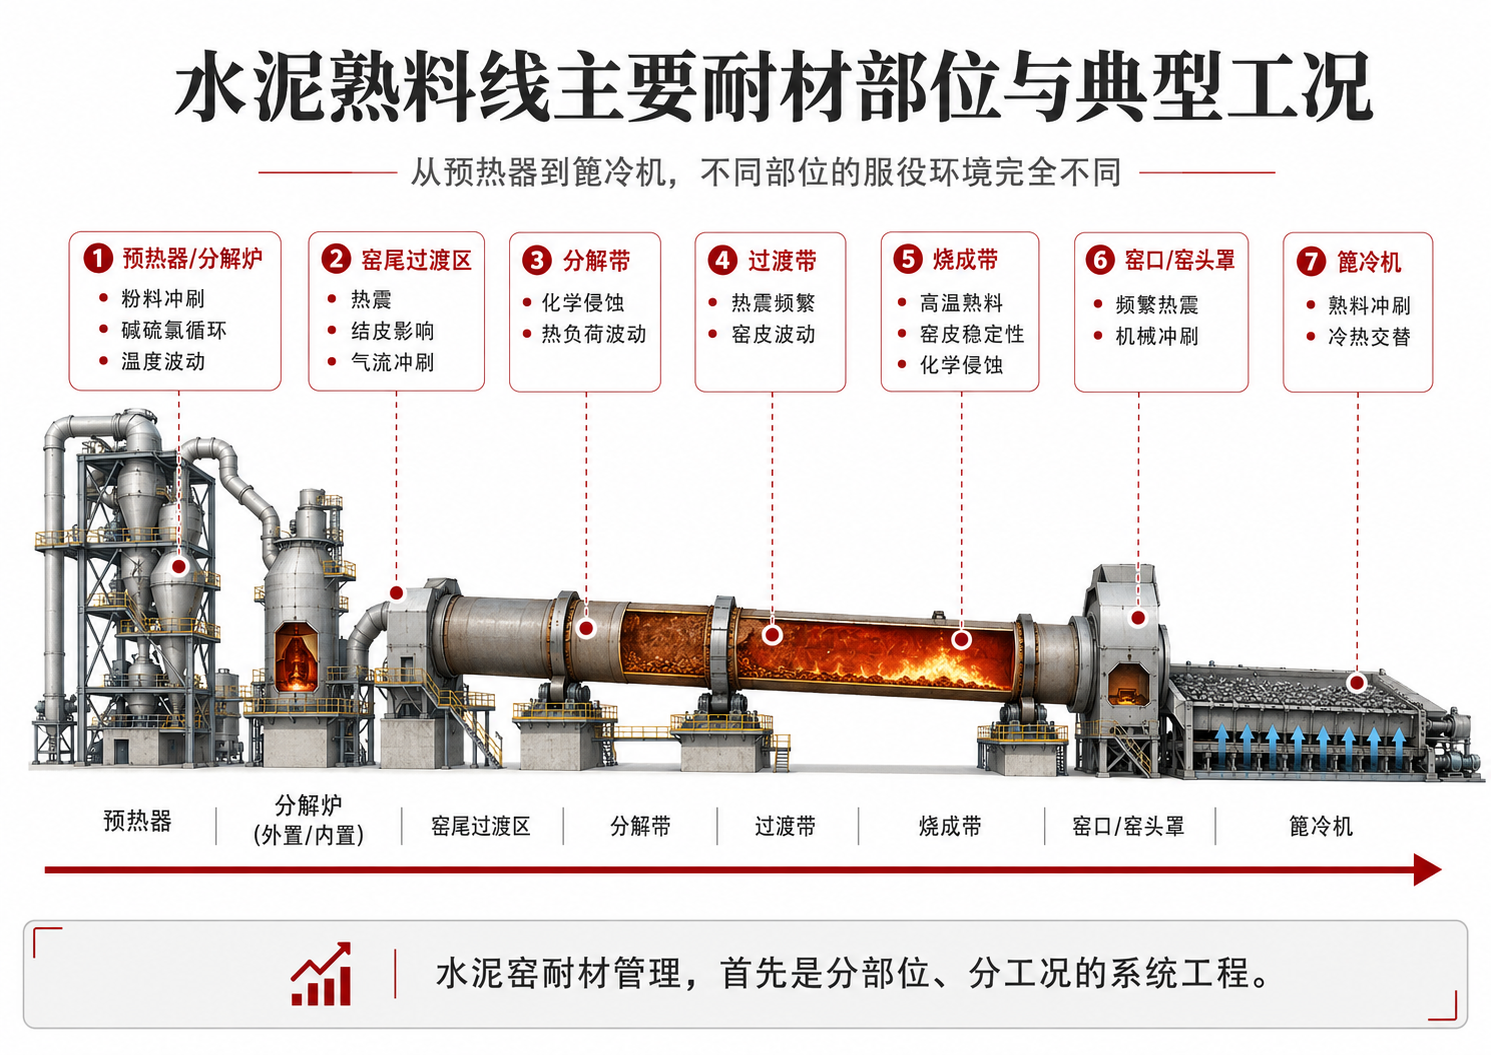
从预热器、分解炉到窑尾、过渡带、烧成带,再到窑口、窑头罩和篦冷机,耐火材料面对的服役条件并不相同。 有的部位以粉料和气流冲刷为主,有的受碱、硫、氯循环影响,有的长期承受高温熟料和窑皮波动,还有一些区域需要面对频繁热震和机械冲击。
因此,水泥窑耐材管理的第一步,不是寻找一种“万能材料”,而是先把设备按部位、工况、主要损伤机制和目标寿命拆开来看。
烧成带提前损坏,问题可能在点火以前就已经开始了
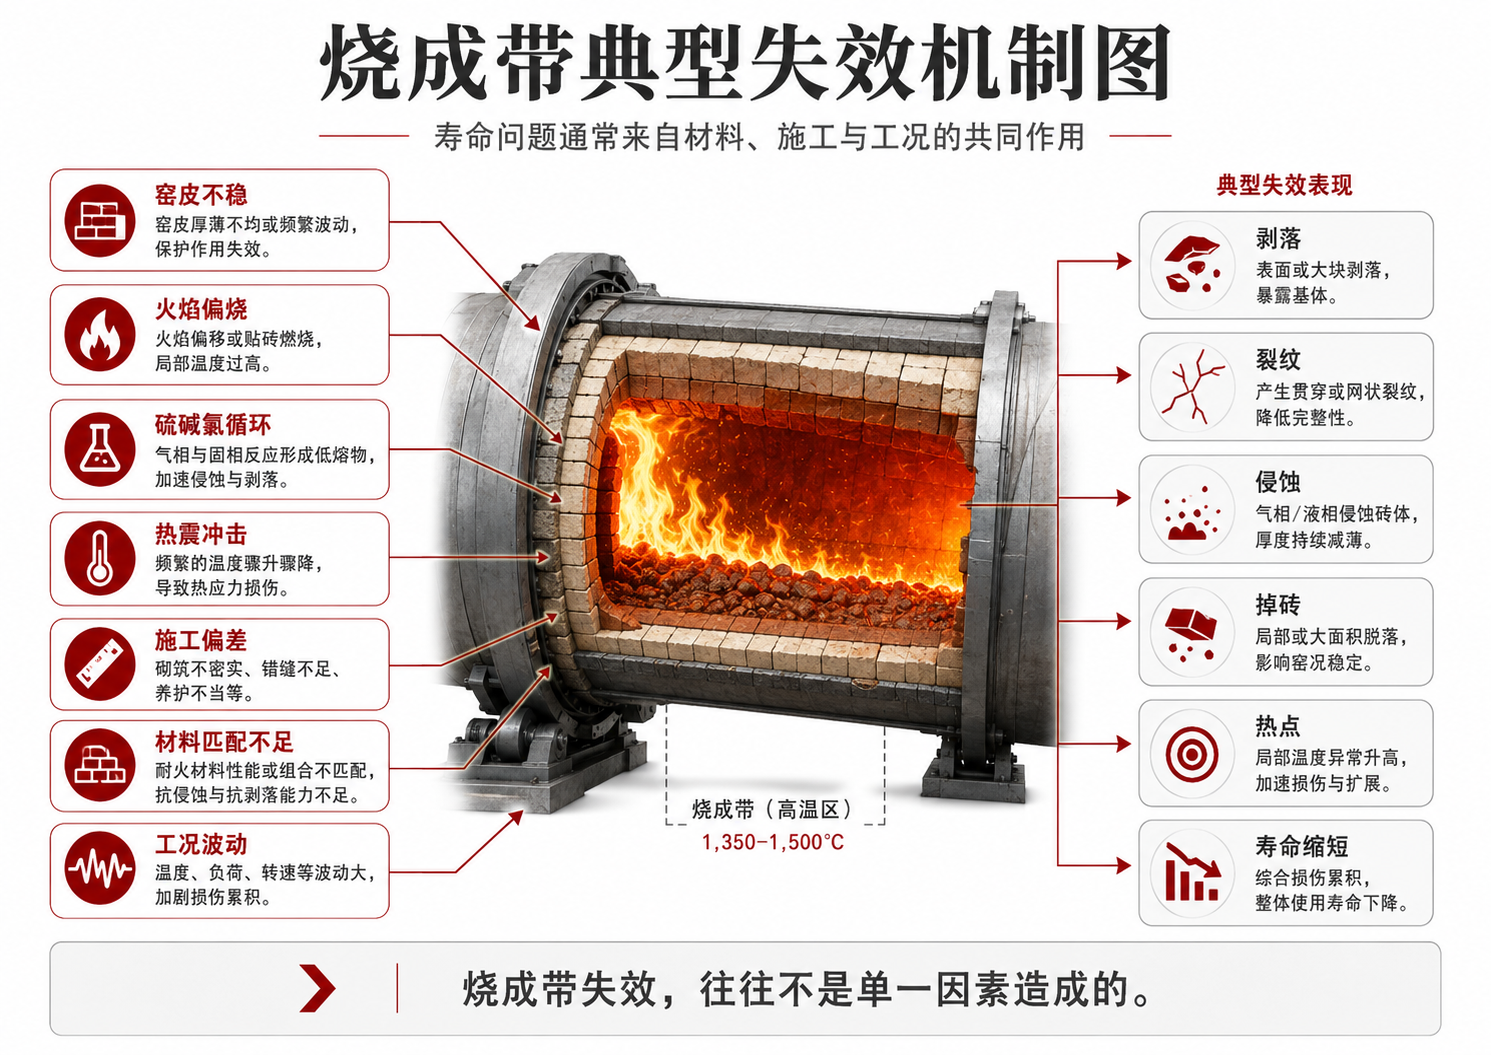
烧成带往往是最受关注的区域,但它的寿命从来不只由耐火砖本身决定。 窑皮是否稳定、火焰是否偏烧、硫碱氯循环是否活跃、材料与工况是否匹配,都会持续作用于工作层。
同时,施工质量决定了材料能否以设计状态进入运行:砖缝、锁砖、膨胀缝、砌体尺寸和灰浆质量出现偏差,往往不会在点火当天立即“报错”,而是在后续热循环和机械载荷作用下逐渐放大。
到最终出现剥落、裂纹、侵蚀、掉砖或局部热点时,我们看到的只是失效的最后阶段。
为什么很多耐材问题,要运行几个月以后才暴露?
一次耐材失效,可以沿着完整生命周期往前追溯: 设计阶段是否充分考虑了真实工况;材料批次是否稳定;运输和储存是否受潮、碰损;施工是否达到要求;烘炉升温和排湿是否合理;投产后又经历了怎样的窑皮、热震和侵蚀。
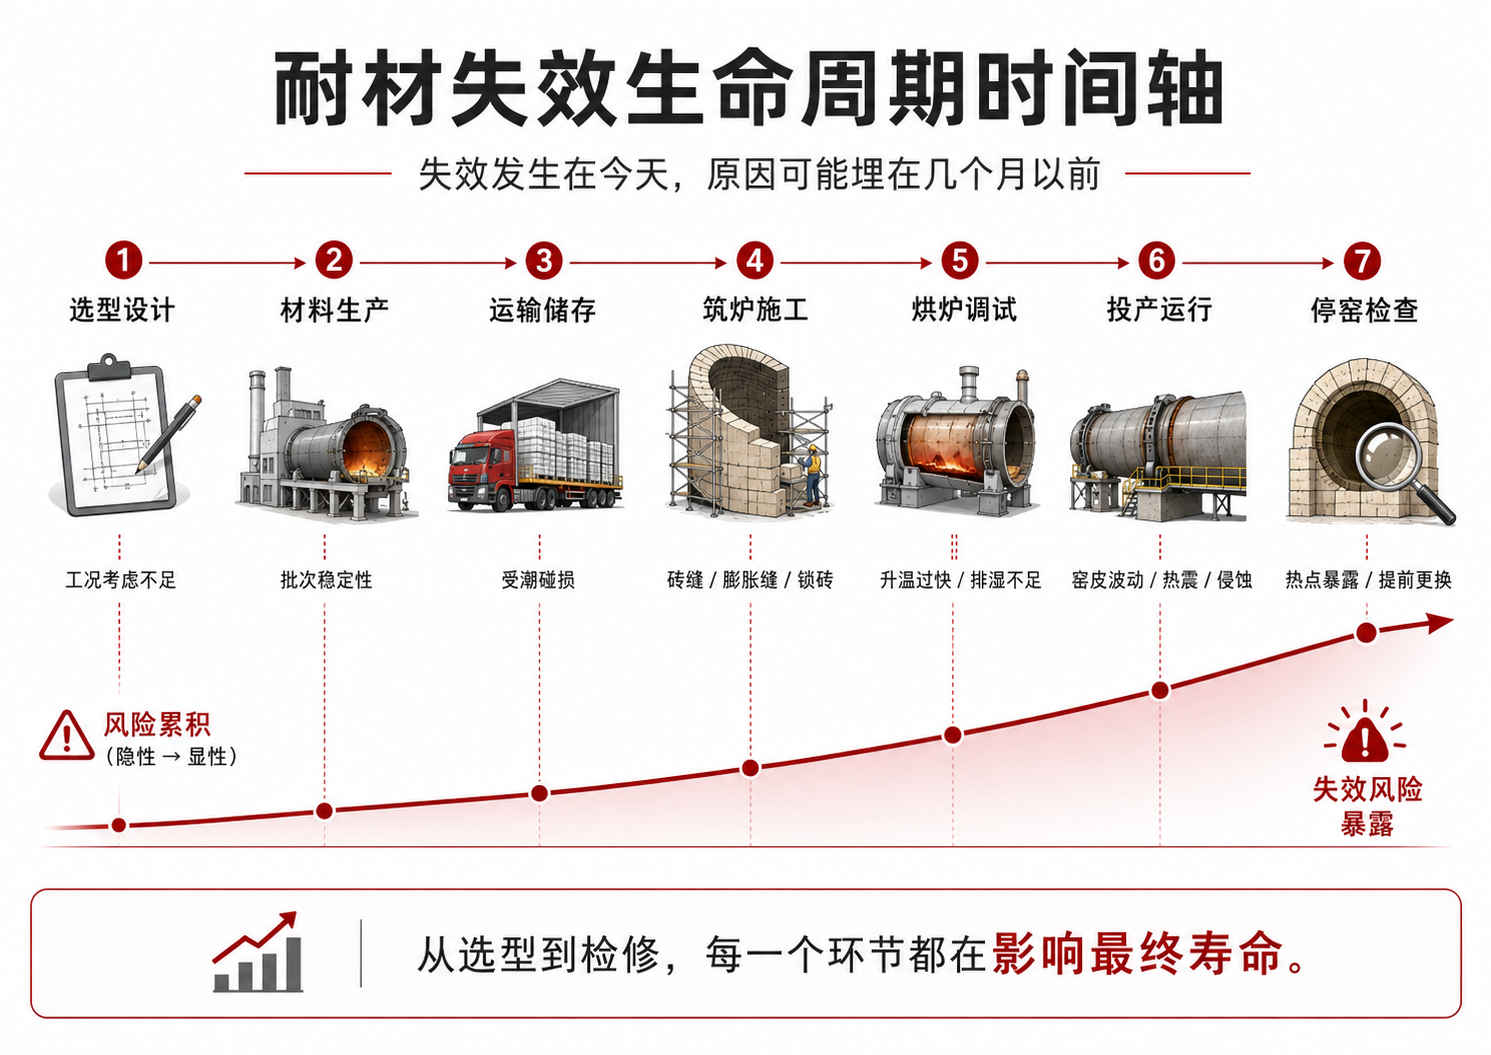
这也是“坏了以后再换”最大的局限:它通常只处理最后一个结果,却没有把前面发生过什么完整记录下来。
如果下一周期仍然沿用完全相同的判断方式,那么企业得到的只是一次维修,而不是一次经验积累。
真正需要改变的,不只是材料,而是耐材管理的责任链
传统模式下,材料供应、施工、日常运行和停窑维修往往由不同主体分别承担。 每个环节都完成了自己的工作,但一旦出现寿命异常,问题很容易变成: 是材料?是施工?是运行?还是工况变化?
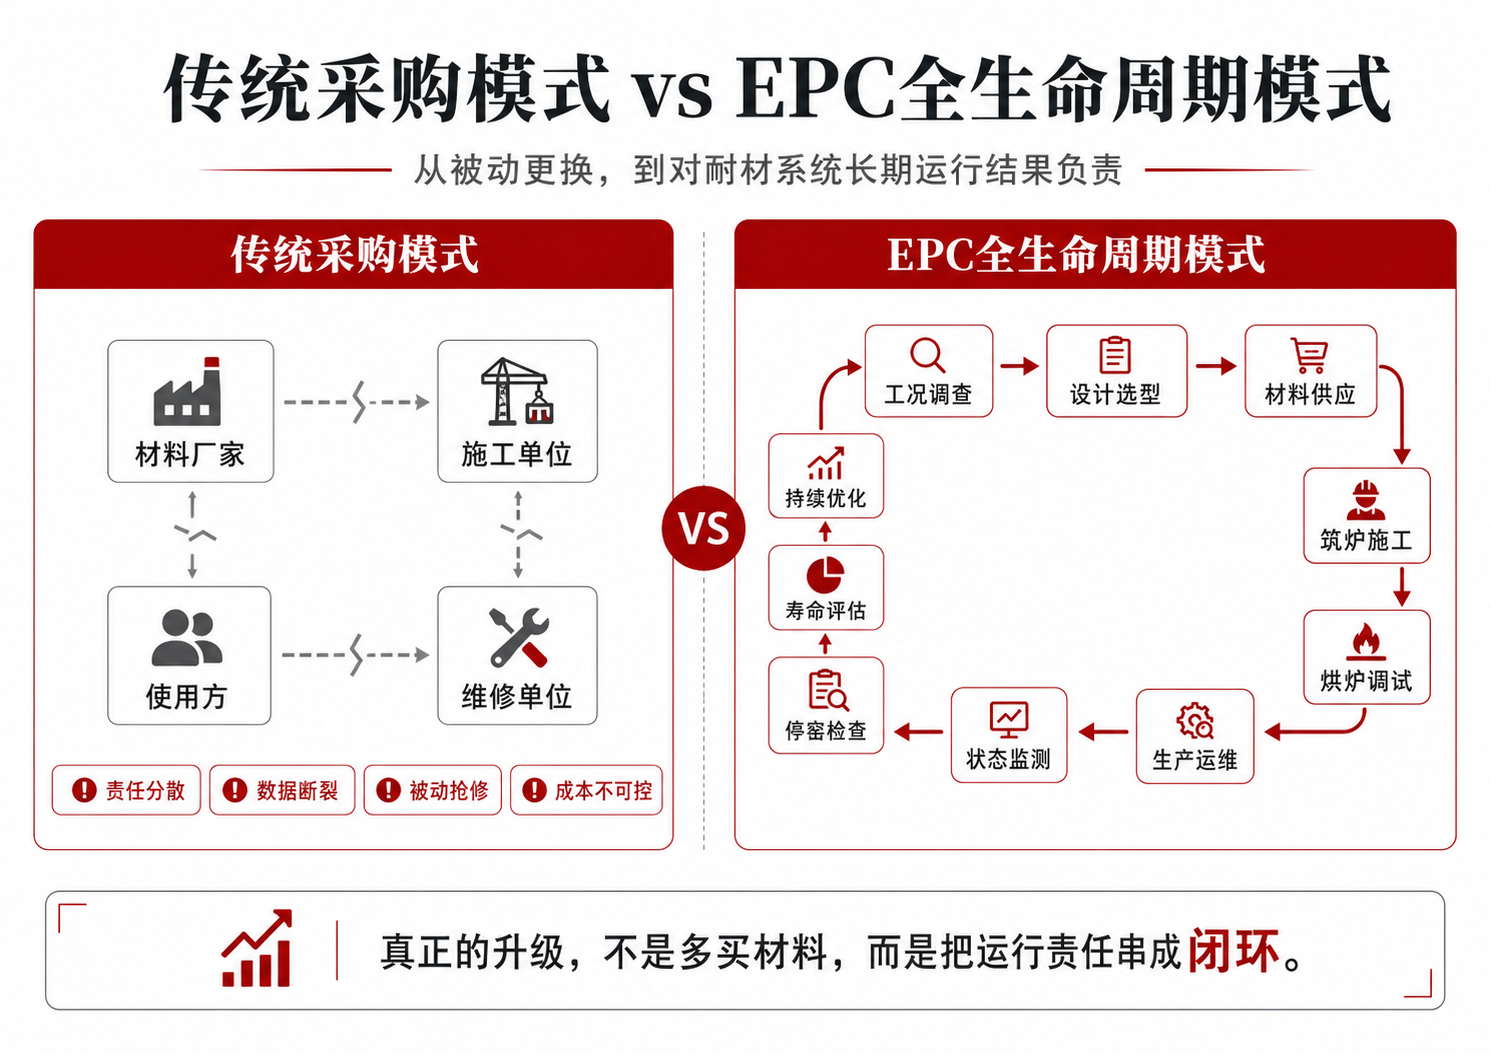
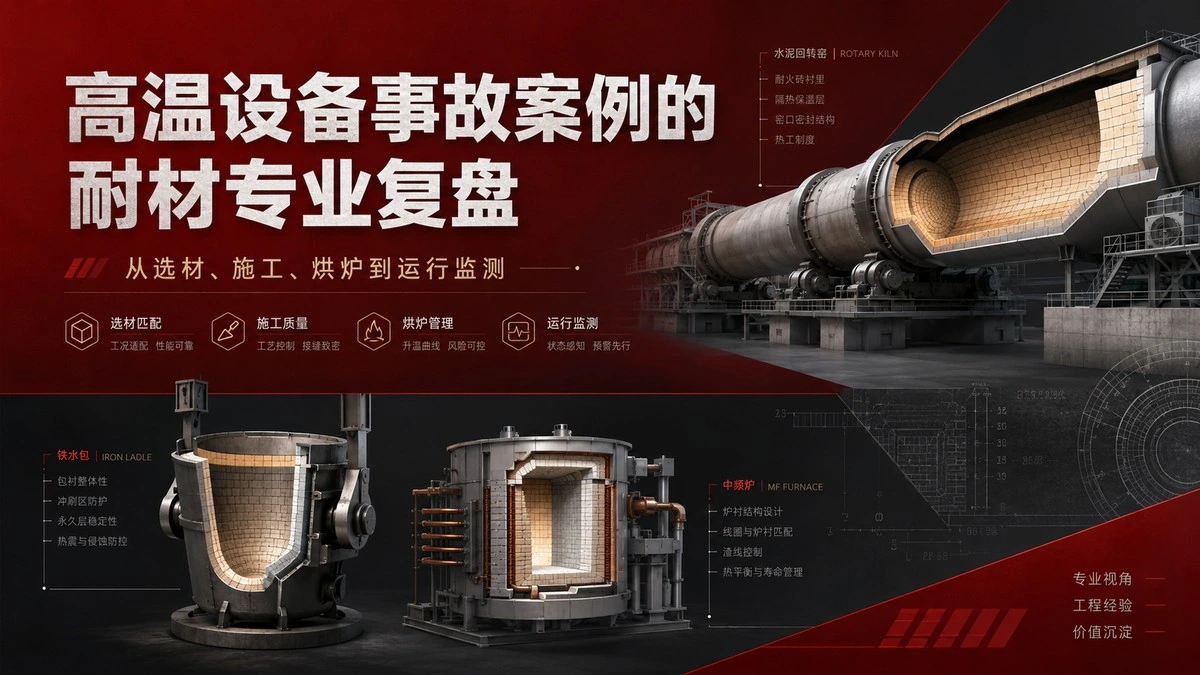
耐火材料全生命周期EPC的意义,就在于把原本彼此分开的环节串联起来。 从工况调查、设计选型、材料供应、筑炉施工、烘炉调试,一直延伸到生产运维、状态监测、停窑检查、寿命评估和下一周期优化。
这样管理的对象就不再是一批材料,而是整套耐材系统在一个运行周期内的表现。
从“今年买了多少钱的砖”,转向“这一年耐材系统运行得怎么样”
如果把耐材真正作为一个长期运行系统来管理,评价维度就必须发生变化。 除了材料消耗,还要关注关键部位的运行周期、筒体温度趋势、异常热点、停窑后的残余厚度、失效类型、施工质量以及非计划维修情况。
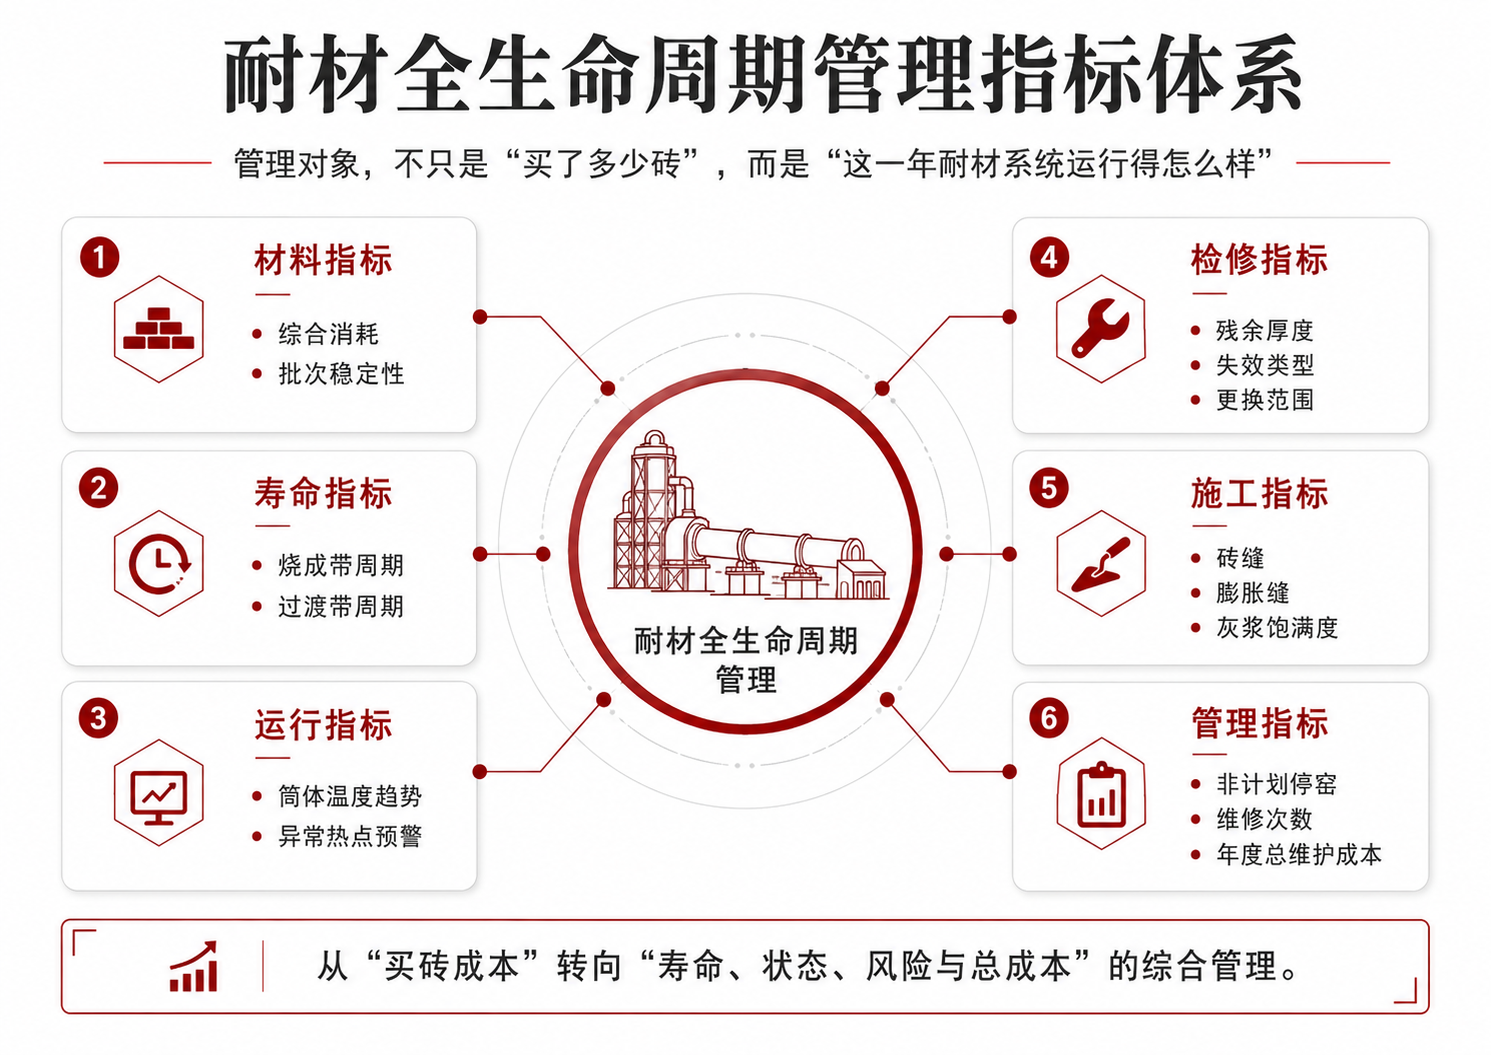
这些数据一旦连续积累,就能够帮助下一周期做出更准确的决策: 哪些材料应该保持,哪些部位需要调整,哪里是施工问题,哪里是工况问题,哪些区域值得做结构优化。
把分散环节连成闭环,EPC才真正有意义
EPC并不是简单把“材料+施工”打成一个包。 它真正要解决的是:让同一个技术责任体系贯穿一个完整耐材生命周期,并用运行结果反过来指导下一轮设计。
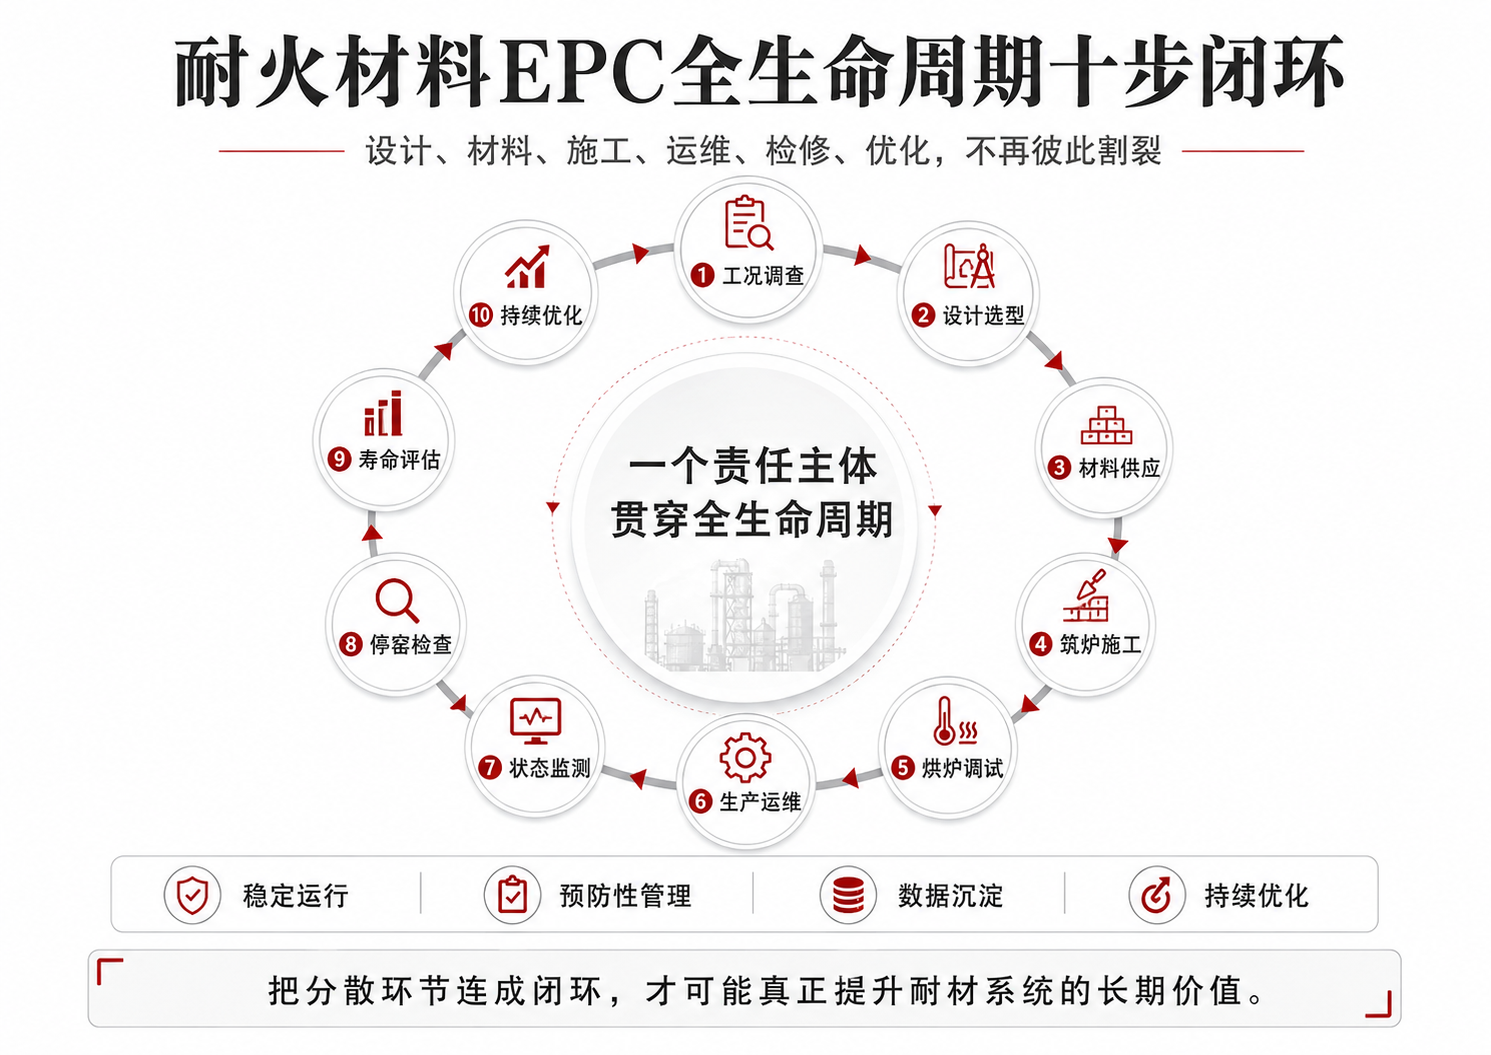
当工况调查、设计选型、材料供应、施工、烘炉、生产运维、监测、检修和寿命评估可以形成数据闭环后, 耐材管理才有可能从“被动抢修”转向“预防性管理”,从“经验判断”转向“持续优化”。
停窑检修,不应该只是一次“更换窗口”
每一次停窑,其实都是重新认识耐材系统的最好机会。至少应该留下四类答案:
真正的耐材管理,
不是把坏掉的换掉,
而是让下一次少坏、晚坏、可预判。
河南荣耀产业集团正在以耐火材料全生命周期EPC运维为核心服务模式, 将设计选型、材料供应、施工交付、烘炉调试、生产运维、停窑检修和持续优化连接成一个长期技术闭环, 推动耐材管理从“一次采购”走向“运行结果管理”。
注:不同水泥生产线的窑型、原燃料、熟料品种及运行制度存在差异,具体耐材方案应结合实际工况进行诊断与设计。