高温设备事故发生后,人们往往先问一句:“是不是耐火材料出了问题?”但从工程实践看,耐材失效很少是一个孤立事件。材料选型、衬体设计、施工质量、烘炉制度、运行工况和检修维护彼此耦合,任何一个环节偏离设计边界,都可能让局部缺陷持续放大。
本期选取水泥回转窑、铁水包和中频感应炉的2类水泥设备工程情景及2起公开事故案例,从耐火材料工程视角复盘事故链条。重点不在于简单追责某一种材料,而在于回答三个问题:失效发生在哪里?哪些工程条件共同作用?同类设备怎样把风险控制在事故之前?
局部砖衬脱落引发红窑——选型不能只看一个温度
| 水泥 | 某水泥回转窑:局部砖衬脱落 → 红窑 → 停窑检修 |
| 水泥设备工程情景,用于分析耐材失效链条,不对应一份已核实的具体事故调查报告。 | |
2块砖原稿工程情景示例 | 红窑局部衬体失效后的直接风险 | 3环节选型 · 施工 · 养护需联查 |
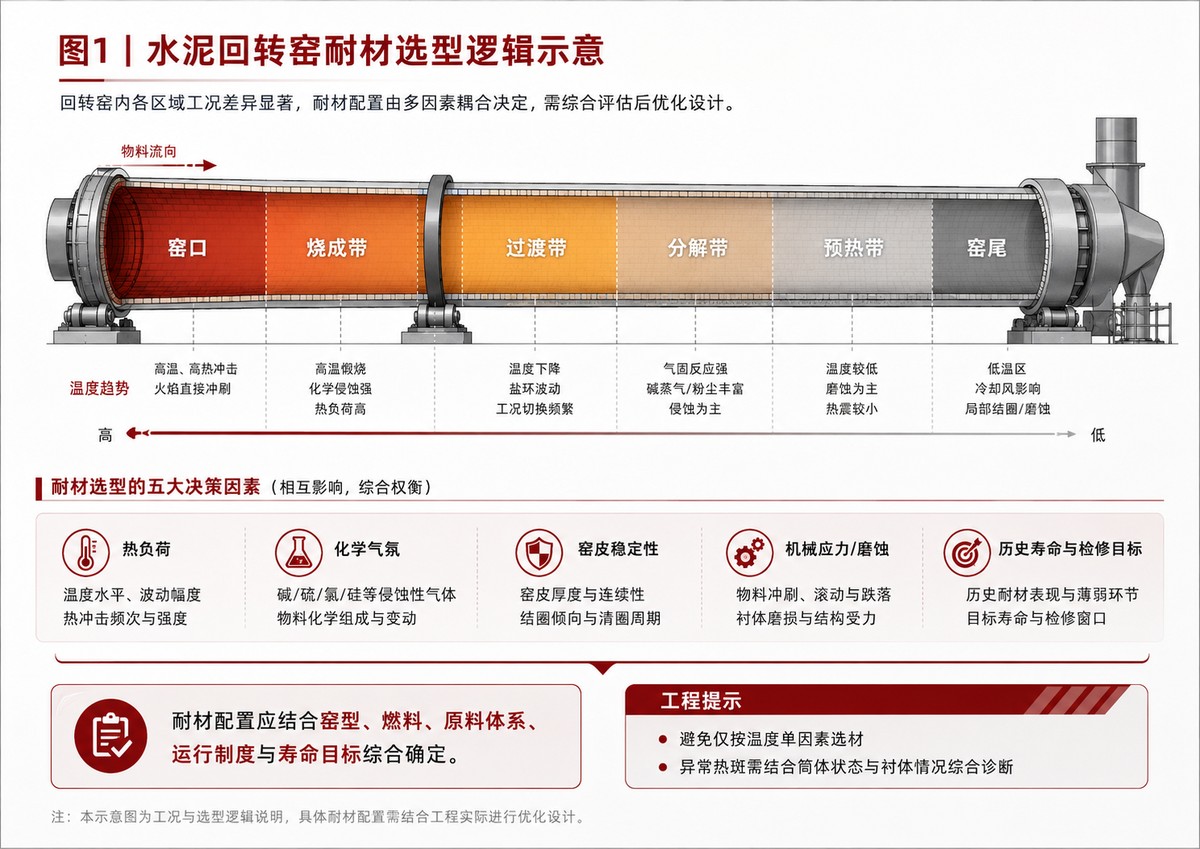
原稿以工程情景说明,某水泥回转窑局部砖衬脱落后出现红窑,停窑检查时相邻区域还发现砖衬松动、变形等异常。该情景还需排查材料配置、砌筑结合剂和养护执行存在偏差。事故表面上始于少量砖衬失效,背后反映的却是材料适配、施工质量与投运管理的连续性问题。
水泥回转窑耐材选型的核心,不是判断某一种砖“耐不耐高温”,而是确认材料体系与实际服役工况是否匹配。烧成带、过渡带、分解带等区域的热负荷、窑皮状态、碱硫氯循环、机械冲击和运行波动差异明显。同一种材料在不同窑型、不同燃料和不同窑况下,寿命表现可能完全不同。仅依据耐火度或某一个温度上限选材,容易忽略真正决定寿命的工况条件。
局部砖衬可以成为事故起点,但工程上真正需要追溯的是“选型—施工—养护—运行”整条链。只有把材料状态、施工记录和运行数据放到一起,才能判断失效究竟来自材料不适配、施工缺陷,还是运行工况长期偏离设计边界。
窑筒体裂纹与断裂——耐材只是风险链中的一环
| 水泥 | 工程情景:筒体裂纹、腐蚀减薄与断裂风险 |
| 资料来源:水泥行业公开报道与设备工程资料。具体事故原因应以专项检测和正式调查结论为准。 | |
多因素结构、热工、腐蚀、疲劳耦合 | 趋势温度变化比单点数字更重要 | 联检耐材 + 筒体 + 支撑系统一起看 |
水泥行业公开报道中,回转窑筒体裂纹、腐蚀减薄甚至断裂并非孤立现象。部分案例伴随腐蚀、磨损和长期疲劳,另一些则同时出现局部高温、结构变形或制造维护缺陷。筒体断裂通常是热工、结构、腐蚀和疲劳等多因素长期耦合的结果,不能用单一原因解释。
当耐火内衬局部变薄、脱落或隔热能力下降时,筒体局部温度会升高,温差和热应力随之加剧;但筒体裂纹与断裂还必须同步检查腐蚀减薄、焊缝状态、交变疲劳、筒体椭圆度、托轮/轮带受力以及局部结构应力集中。因此,红窑是必须立即关注的报警信号,却不是筒体失效的唯一解释。
筒体温度判断不能只盯某一个固定数值。真正有价值的是钢材牌号、历史基线、温升速率、持续时间和空间温差。当局部热斑持续扩大或升温速度明显加快时,应联动红外扫描、人工复核、筒体测厚、裂纹无损检测和机械状态检查,尽快判断风险来源。
对于回转窑,耐材巡检不能与设备巡检割裂。筒体温度、衬体状态、壁厚、裂纹和支撑系统数据必须放到同一套判断逻辑中。发现热斑只是第一步,找到热斑背后的衬体和设备原因,才是风险闭环。
铁水包喷溅——修补质量必须形成全过程闭环
| 铁合金 | 嘉峪关宏电铁合金“3·12”一般灼烫事故 |
| 资料来源:嘉峪关市应急管理局事故调查报告。 | |
1人事故造成死亡 | 修补工艺执行与质量确认是重点 | 追溯用量 · 烘烤 · 交底必须留痕 |
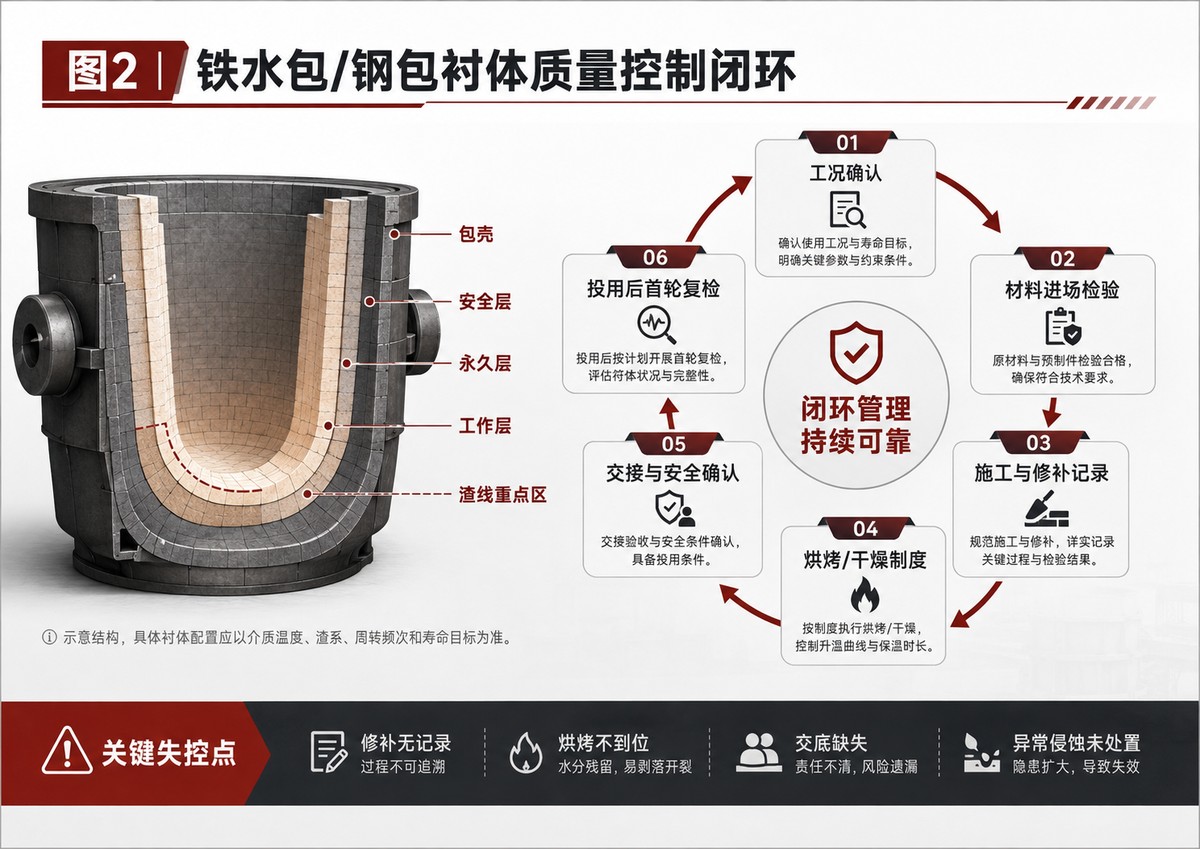
调查报告反映,事故涉及铁水包离线修复、烘烤质量和安全技术交底等多个环节。修补过程中工艺执行不到位、耐火材料使用信息记录不完整、上线前技术交底缺失,导致包衬从修补到投用之间缺少完整的质量状态确认。
对于采用含水结合体系或湿法修补的耐火材料,养护、干燥和烘烤的核心,是让衬体在受控条件下完成水分排出、结合相转变和初始热应力释放。不同材料、修补厚度和包衬结构对应的烘烤制度并不相同,因此必须依据材料技术文件、修补部位、实际厚度和现场测温记录确认是否具备上线条件。
铁水包修补完成并不等于具备投用条件。每一次修补都应形成材料批次、部位、用量、施工时间、养护/烘烤曲线、验收状态和交接记录。这些数据既是上线确认的依据,也是后续判断异常侵蚀、剥落和寿命波动的基础。
中频炉钢水喷溅——烘炉制度必须与材料和设备匹配
| 铸造 | 安徽华峰重工“11·19”一般灼烫事故:1死3伤 |
| 资料来源:宣城市应急管理局事故调查报告。 | |
1死官方调查报告 | 3伤官方调查报告 | 5h18m实际烘烤;规程要求16h |
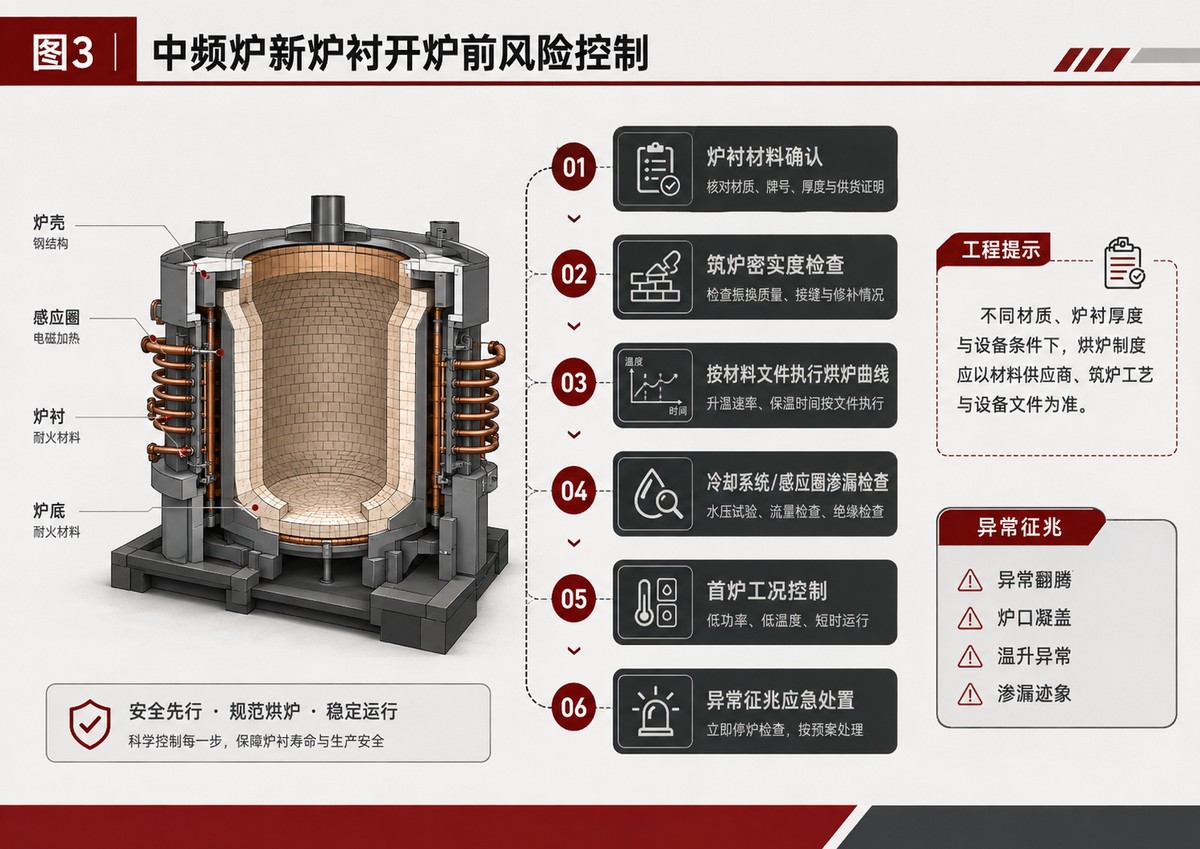
2025年11月19日,安徽华峰重工发生中频炉钢水喷溅事故,造成1人死亡、3人受伤。调查报告认定,员工在感应圈渗水情况下未及时处理,导致炉底耐火材料在钢水洗炉过程中上浮;受潮耐火材料在高温钢水作用下产生大量气体,并受到炉口凝盖阻挡,最终形成喷溅风险。
事故报告同时披露:涉事单位提供的中性耐火材料烘炉操作规程要求采用钢水洗炉烘烤工艺时,烘炉、保温共16小时,并在炉衬状态达到要求后方可进入后续工序;实际烘烤时间仅5小时18分。这说明事故过程中存在明显的工艺执行偏差。
中频炉炉衬的烘烤与烧结制度必须与耐火材料体系、炉衬厚度、筑炉方法、炉模工艺、首炉介质、设备结构和供应商技术文件匹配。真正需要控制的是升温速率、保温平台、炉衬状态和首炉工况,而不是脱离材料体系追求一个统一的“标准小时数”。
本案给耐材和设备管理最直接的警示是:感应圈或冷却系统渗水必须立即处置;新炉衬烘炉制度必须按文件执行;首炉异常不能带病继续运行。对中频炉而言,水、炉衬和高温金属液一旦形成异常耦合,风险会迅速升级。
四类案例,指向同一套耐材工程逻辑
工况适配 材料指标合格只是起点。温度、渣系、气氛、机械应力、窑皮或熔体条件以及运行波动,必须一起进入选型判断。
施工与修补 结合剂、加水量、砖缝、锁砖、修补厚度、振捣方式和施工环境,都会直接影响衬体最终性能。
养护 / 烘烤 / 烧结 烘炉制度必须与材料体系、衬体厚度和设备结构匹配。真正要控制的是升温阶段、恒温平台、排湿/烧结过程和最终状态确认。
监测与追溯 温度趋势、剩余厚度、维修记录、材料批次和异常处置必须能够关联。数据连续,失效分析才有依据。
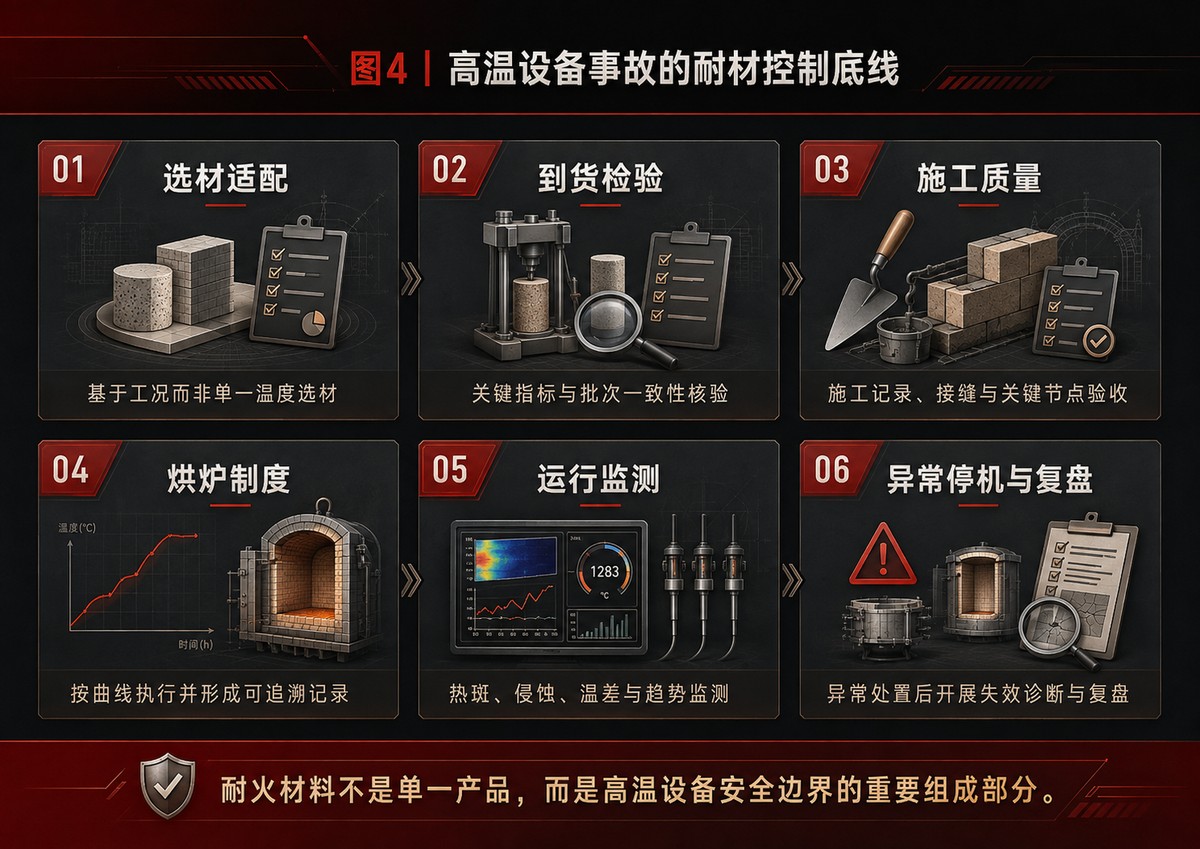
| 1 | 先做工况适配,再谈材料指标。 进场检验只能证明批次是否符合约定,不能替代炉衬设计和工况适配。 |
| 2 | 施工/修补工艺不得擅自变更。 结合剂、加水量、施工厚度、砖型、膨胀缝、振捣和养护条件变更,应经过技术确认并留痕。 |
| 3 | 烘炉按材料体系与设备规程执行。 重点不是追求“越久越好”,而是按规定完成升温、恒温、排湿/烧结和实际温度确认。 |
| 4 | 维修必须可追溯。 材料批次、修补部位、用量、时间、施工人员、烘烤曲线、验收结果和交接班记录应形成闭环。 |
| 5 | 温度监测看“基线 + 趋势 + 速率”。 红外扫描与人工点温交叉验证,发现异常后再结合壁厚、裂纹、机械状态和内衬情况诊断,避免用一个固定温差替代判断。 |
| 6 | 异常工况按设备安全规程处置。 局部红窑、筒体裂纹、感应圈渗水、异常侵蚀或温升加速出现后,应立即升级检查与风险评估;停机、降负荷或抢修条件应严格执行企业和设备厂家安全规程。 |
耐火材料不是一块砖、一个牌号或一组理化指标,而是一套围绕高温设备长期稳定运行建立的工程系统:工况诊断 → 衬体设计 → 材料匹配 → 施工质量 → 烘炉上线 → 运行监测 → 失效分析 → 检修优化。
真正有价值的事故复盘,不是给某一种材料贴上“好”或“坏”的标签,而是用现场证据和运行数据找到系统中最薄弱的环节,再把结论反馈到下一次选型、施工和检修方案中。这也是耐材从“产品供应”走向“炉衬工程服务”的核心。
· JC/T 2196-2013《水泥回转窑用耐火材料使用规程》;
· 宣城市应急管理局:《宣州区安徽华峰重工机械有限公司“11·19”一般灼烫事故调查报告》;
· 嘉峪关市应急管理局:《嘉峪关宏电铁合金有限责任公司“3·12”一般灼烫事故调查报告》;
· 水泥行业公开事故案例及设备工程资料。
本文用于耐火材料工程技术交流。涉及具体设备的材料配置、烘炉制度和异常处置,应以项目设计文件、材料技术文件、企业安全规程及设备厂家要求为准。